


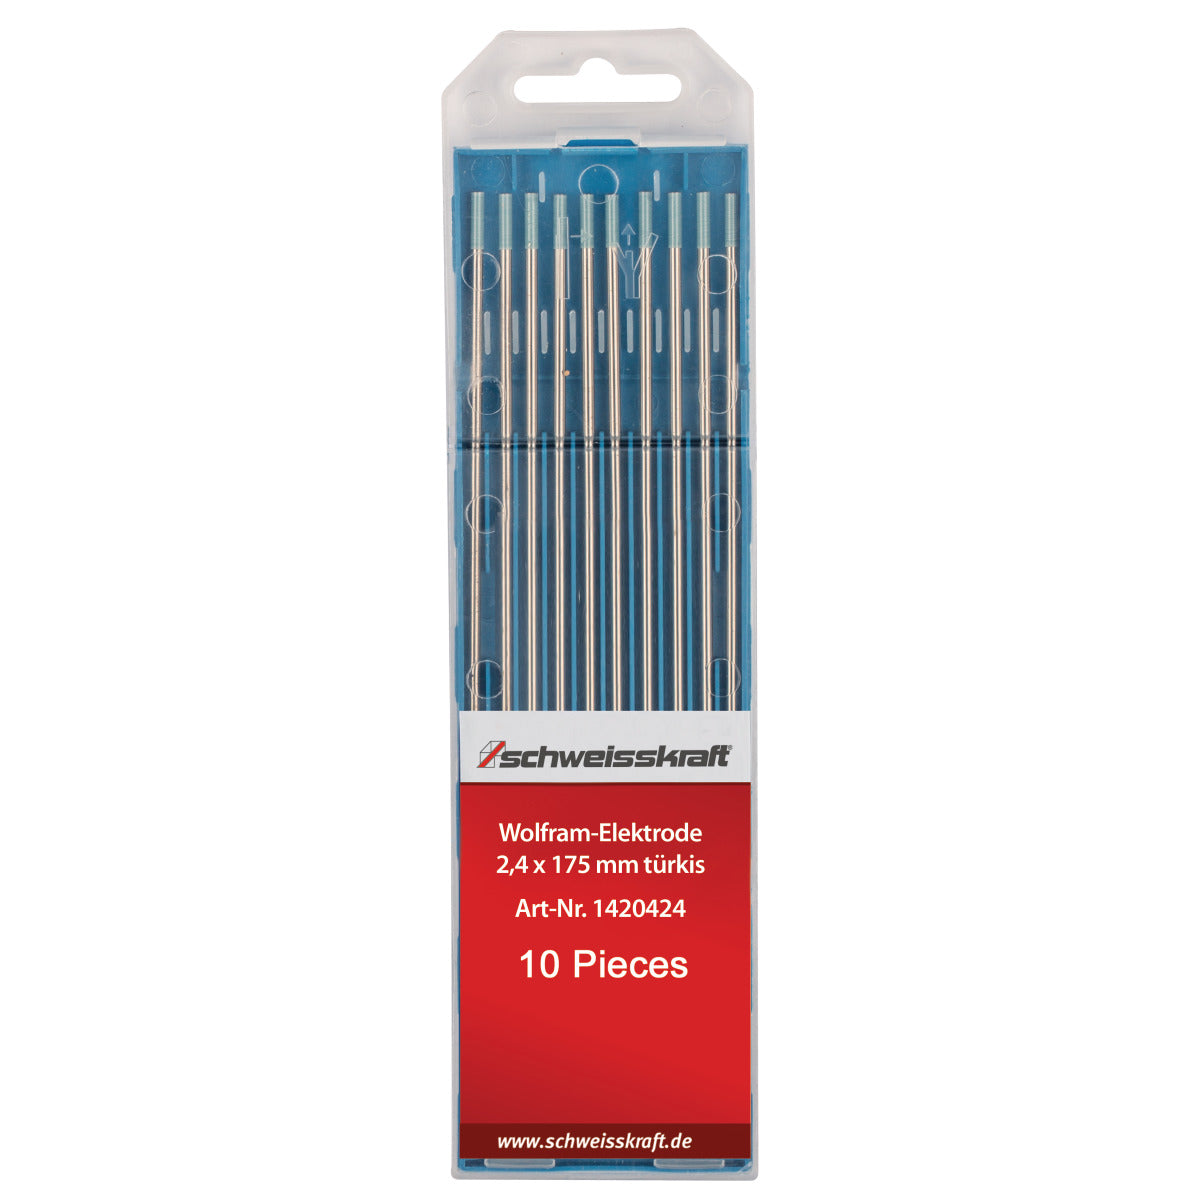


Volframelektroden är den del av TIG-svetsen som skapar ljusbågen — den smälter inte utan står emot värmen. Vilken legering du väljer avgör hur lätt bågen tänder, hur stabil den är och hur länge spetsen håller formen.
Färgkoden säger allt
Elektroderna färgmärks i änden efter legering, och färgen är internationell standard:
- WL 15 guld — 1,5 % lantan. Universalelektroden: tänder lätt, håller spetsen väl och fungerar för både AC och DC. 2,4 mm är den vanligaste dimensionen.
- WR 2 turkos — blandlegering utan radioaktiva tillsatser. Mycket stabil båge och lång livslängd, bra för både aluminium och stål. WR 2 i 2,4 mm.
Båda ersätter den gamla toriumelektroden (röd), som innehåller radioaktivt torium — slipdammet från den var ett verkligt arbetsmiljöproblem.
Diametern följer strömmen
| Elektrod | Ungefärlig ström (DC) |
|---|---|
| 1,0 mm | 15–80 A |
| 1,6 mm | 70–150 A |
| 2,4 mm | 150–250 A |
| 3,2 mm | 250–400 A |
| 4,0 mm | 400 A och uppåt |
För klen elektrod smälter av och förorenar smältan; för grov ger ostabil båge vid låg ström. Vid växelström (aluminium) tål elektroden mindre — räkna ner ungefär 30 %.
Slipningen avgör bågen
Det här är det som skiljer ett bra TIG-resultat från ett dåligt, och som få nybörjare får veta: slipa alltid längs elektroden, aldrig runt.
Slipspåren leder bågen. Slipar du på tvären går bågen ut åt sidorna och vandrar; slipar du på längden går den rakt ner från spetsen där du siktar.
Spetsvinkeln påverkar också: en spetsig elektrod (cirka 20°) ger koncentrerad båge för tunnplåt, en trubbigare (60°) tål mer ström och håller längre.
Innan du beställer
Matcha diametern mot din vanligaste strömstyrka och köp gärna två dimensioner — en klen för tunnplåt och en grövre för normalt arbete. Elektroderna är förbrukningsvara: varje gång du doppar i smältan måste spetsen slipas om.
Ring oss på 0511-23 000. Se även TIG-svetsstavar och svetsmaskiner.